


PVC esnek boru ekstrüzyon hattı
PVC plastik sarılmış boru nedir?
İlk olarak, ürünü netleştirin: PVC plastik takviye sarılmış boru, esas olarak spiral sarma teknolojisi ile oluşturulan ve rüzgar süreci boyunca bir dulağ iskeleti olarak yüksek- mukavemetli plastik takviye (genellikle PVC veya diğer mühendislik plastikleri) ile gömülü yeni bir boru türüdür.
Tamam, "PVC esnek boru ekstrüzyon hattı" nı ayrıntılı olarak analiz edelim. Bu, PVC takviyeli sarma boruları üretmek için eksiksiz bir üretim hattıdır.
PVC plastik sarılmış boru nedir?
İlk olarak, ürünü netleştirin: PVC plastik takviye sarılmış boru, esas olarak spiral sarma teknolojisi ile oluşturulan ve rüzgar süreci boyunca bir dulağ iskeleti olarak yüksek- mukavemetli plastik takviye (genellikle PVC veya diğer mühendislik plastikleri) ile gömülü yeni bir boru türüdür.
Ürün Özellikleri
· Yüksek mukavemet: plastik takviyede inşa edilen -, borunun halka sertliğini ve sıkıştırma performansını büyük ölçüde artırır.
· Korozyon direnci: Hem iç hem de dış duvarlar, asit, alkali, tuz vb. Gibi kimyasal korozyona dirençli olan PVC malzemesinden yapılmıştır.
· Hafif: Çimento boruları ve metal borularla karşılaştırıldığında, hafif ve taşınması ve kurulması kolaydır.
· Uzun hizmet ömrü: 50 yıl veya daha fazla.
· Uygulama alanları: Belediye drenajı, otoyol drenajı, tarımsal sulama, kablo koruma ve diğer alanlarda yaygın olarak kullanılmaktadır.
PVC plastik takviye sarma borusu üretim hattının ana bileşenleri
Tam bir üretim hattı genellikle aşağıdaki parçalardan oluşur:
1. Ekstrüder sistemi
Bu, PVC hammaddelerinin plastikleştirilmesinden, erimesinden ve ekstrüde edilmesinden sorumlu üretim hattının "kalbi" dir.
· Konak: Genellikle, paralel ikiz - vida ekstrüderleri veya konik ikiz - vida ekstrüderleri, PVC malzemelerinin tamamen ve eşit plastikleştirilebilmesini sağlamak için kullanılır.
·Kalıba dökmek:
· Ana kalıp: Boru duvarının şeridi (veya "taban bandı") ekstrüde etmek için kullanılır.
· Çubuk kalıp: Takviye için plastik çubukları (çubuklar) ekstrüde etmek için kullanılır. Üst düzey ekipman genellikle biri taban bandı ekstrüde etmek için, diğeri de her ikisinin sıcaklığını ve hızını bağımsız olarak kontrol edebilen ve daha kaliteli ürünler üretebilen takviye çubuklarını ekstrüde etmek için iki bağımsız ekstrüder ile donatılmıştır.
2. Sargı oluşturma makinesi
Bu, ekstrüde erimiş şerit ve kaburgaları boruların şekline sarmaktan sorumlu üretim hattının "iskeleti" dir.
· Kafa: Kalıptan şeridi ve kaburga ekstrüde alın ve onları sarma diskine yönlendirin.
· Sarma diski: Üzerine kalıp kalıp takılı olan büyük bir dönen disk. Ekstrüde şerit ve kaburga sarma diskinde spiral yaralanır ve boru duvarını oluşturmak için birbirine kaynaşır.
· Sürücü Sistemi: Hassas servo motor kontrolü sabit ve doğru sarma hızı sağlar, böylece borunun düzgün zift ve duvar kalınlığını sağlar.
3. Soğutma ve şekillendirme sistemi
Boru, sardıktan sonra yüksek sıcaklık durumundadır ve şeklini ve boyutunu korumak için hemen soğutulması ve şekillendirilmesi gerekir.
· Yöntem: Genellikle, soğutma için bir sprey su deposu kullanılır. Soğutma suyu, yavaş yavaş soğuması ve katılaşması için borunun dış duvarına eşit olarak püskürtülür.
· Önem: Soğutma hızı düzgün ve kontrol edilebilir olmalıdır, aksi takdirde deformasyona, stres konsantrasyonuna veya borunun delaminasyonuna neden olabilir.
4. Çekiş makinesi
Soğutulmuş boruları sabit bir hızda sarma makinesinden çıkarmak için sabit ve sürekli gerginlik sağlayın.
· Tip: Tipik olarak, borunun yüzeyine zarar vermekten kaçınmak için borunun dış duvarını birden fazla paletle eşit olarak sıkıştıran bir paletli traktör kullanılır.
· Senkronizasyon: Hızı, üretim stabilitesi ve boru kalitesinin sağlanmasının anahtarı olan ekstrüzyon hızı ve sarma hızı ile tam olarak senkronize edilmelidir.
5. Kesme Makinesi
Boru önceden belirlenmiş uzunluğa ulaştığında, otomatik olarak kesilir.
·Tip:
· Planet Kesme Makinesi: En yaygın olarak kullanılan. Kesme bıçağı, pürüzsüz ve düz bir kesimle çevrimiçi senkron kesim elde ederek yüksek hızda döndürürken (döner) borunun etrafında döner (döner).
· Pistonlu Testere: Küçük kalibre veya düşük talep edilen üretim hatları için kullanılır.
· Kontrol: PLC tarafından kontrol edilir, sabit uzunluk otomatik kesim.
6. Kontrol Sistemi
Tüm üretim hattının "beyni" genellikle PLC (programlanabilir mantık denetleyicisi) ve dokunmatik ekran insan - makine arayüzü kullanır.
·İşlev:
· Her bir parça için motor hızı, sıcaklık, basınç ve diğer parametrelerin kontrolünü merkezileştirin.
· Tüm çizgi bağlantısını ve senkron kontrolü gerçekleştirin.
· Üretimin kolay bir tıklaması için farklı ürün özelliklerine sahip formülleri saklayın.
· Hata teşhisi ve alarmı.
7. Yardımcı Sistem
· Vakum Besleyici: PVC hammaddelerini otomatik olarak silodan ekstrüder haznesine taşır.
· Karıştırma Makinesi: PVC reçinesi, kalsiyum tozu, stabilizatörler, yağlayıcılar ve diğer katkı maddelerini eşit olarak karıştırmak için kullanılır.
· Kırıcı: Üretim sürecinde üretilen atık ve hurda malzemeleri ezdikten sonra, geri dönüştürülür ve orantılı olarak yeniden kullanılırlar.
Üretim Süreci Akış Diyagramı
PVC Hammaddeler+Katkı Maddeleri → Vakum Besleme → Ekstrüder Eritme Plastikleştirme → Kalıp Ekstrüde Taban Bant ve Kaburgalar → Sarma Oluşturma (taban bant füzyonuna gömülü kaburgalar) → Sprey soğutma şekillendirme → yol çekiş → sabit uzunluk kesme → İnceleme ve paketleme
Ekipman seçerken dikkate alınması gereken temel faktörler
1. Boru özellikleri: Üretilecek boruların çap aralığını (DN200-DN1000mm gibi) ve halka sertlik derecesini (SN8, SN10 gibi) açıkça tanımlayın. Farklı özellikler farklı ekipman modelleri gerektirir.
2. Üretim Gereksinimi: Ekipmanın çıkış kapasitesi (saatte metre veya saatte kilogram cinsinden).
3. Otomasyon seviyesi: Tam otomatik üretim hatları pahalıdır, ancak emek tasarrufu sağlar, iyi bir istikrara sahiptirler ve yüksek verim oranına sahiptirler. Yarı - otomatik ekipmanın ilk yatırımı düşüktür, ancak operatörlerin deneyimine daha fazla güvenir.
4. Anahtar Bileşen Markaları: Ekstrüder, Servo Motor Plc, frekans dönüştürücüler gibi çekirdek bileşenlerin markası, ekipmanın performansını, stabilitesini ve ömrünü doğrudan etkiler. Siemens, Schneider, Huichuan vb. Gibi ünlü markalar daha güvenilirdir.
5. Üretici Yeterliliği: Mükemmel kurulum, devreye alma, teknik eğitim ve - satış hizmetinden sonra güçlü bir mekanik üretici seçin.
6. Enerji tüketimi: Farklı tasarımlara sahip ekipman, uzun vadede üretim maliyetlerinin bir parçası olan farklı miktarlarda enerji tüketir.
Umarım yukarıdaki bilgiler PVC esnek boru ekstrüzyon hattını tam olarak anlamanıza yardımcı olabilir. Belirli yatırım planlarınız veya teknik sorunlarınız varsa, ayrıntılı danışma ve çözüm müzakeresi için doğrudan ekipman üreticisiyle iletişime geçmeniz önerilir.
Genel Açıklama
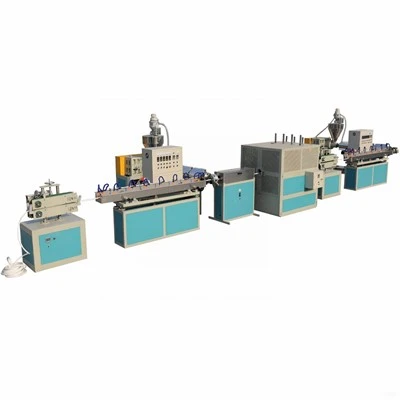
Bu PVC spiral takviyeli boru (emme hortumu) yapım makinesi, endüstri, tarım, mimari, sulama pazarında ve benzeri yaygın olarak kullanılan PVC yumuşak spiral takviyeli boru üretmek için tasarlanmıştır. İki set tek vidalı plastik ekstrüder, kalıp, şekillendirme makinesi ve soğutma su tankı . --, ayrıca 4 inçten daha düşük hortum boyutu için bir rotatory haul - kapalı makine ve sarıcı içerebilir. Bu şekilde, gereken fabrika alanını azaltmanıza yardımcı olacaktır. İki çıkış üretim hattı da var. İki hortum üreterek üretim hızını ve kapasitesini çok artırın.
Avantajlar
PVC yumuşak spiral takviyeli boru yapma makinesi, ekstrüzyon direnci, korozyon direnci, statik elektrik direnci, anti - yüksek basınç ve iyi çalışma avantajlarına sahiptir;
Ana teknik parametreler
|
Ekstrüder modeli |
İlk ekstrüder |
SJ-55X30 |
SJ-65x30 |
|
İkinci ekstrüder |
SJ-45 × 25 |
SJ-65x25 |
|
|
Çap aralığı (mm) |
◎25-050 |
Q64- 150 |
|
|
Haul - Kapalı Hız (m/dk) |
2-10 |
0.2-2 |
|
|
Max.utput (kg/h) |
20-40 |
40-75 |
|
|
Toplam kurulu güç (KW) |
31 |
58 |
|
|
Gerçek Güç Tüketimi (KW) |
21 |
40 |
|
|
Genel Boyut LXWXH (M) |
15x4x2 |
16x5x2.5 |
|
|
Toplam ağırlık (kg) |
3.2ton |
4.3ton |
|
Popüler Etiketler: PVC Esnek Boru Ekstrüzyon Hattı, Çin PVC Esnek Boru Ekstrüzyon Hattı Üreticileri, Tedarikçiler, Fabrika
Sonraki
ÜcretsizBunları da sevebilirsiniz



Soruşturma göndermek