


UPVC boru ekstrüzyon hattı
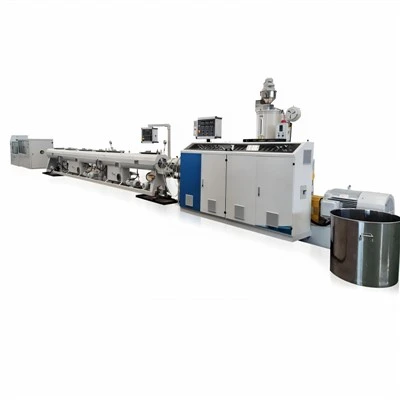
UPVC boru ekstrüzyon hattı, UPVC kuru karışımlarını tek bir vidalı ekstrüderden plastikleştiren, dairesel bir kalıptan ekstrüde eden, bir vakum boyutlandırma kutusunda şekillendiren, bir soğutma su deposunda soğutan ve son olarak onları kesip yuvarlayan sürekli bir otomatik üretim hattıdır.
UPVC boru üretim hattına ve son ürüne genel bakış
UPVC boru ekstrüzyon hattı, UPVC kuru karışımlarını tek bir vidalı ekstrüderden plastikleştiren, dairesel bir kalıptan ekstrüde eden, bir vakum boyutlandırma kutusunda şekillendiren, bir soğutma su deposunda soğutan ve son olarak onları kesip yuvarlayan sürekli bir otomatik üretim hattıdır.
Nihai Ürün Özellikleri:
· Korozyon direnci: Paslama, asit ve alkali dirençli, uzun servis ömrü.
· Düşük sıvı direnci: Pürüzsüz iç duvar, ölçeklendirmeye daha az eğilimli.
· Yüksek mekanik mukavemet: iyi basınç direncine sahiptir.
· İyi yalıtım: tel kanal için uygundur.
· Hafif: taşınması ve kurulumu kolay.
Ana uygulamalar:
· Su temini boruları: belediye su temini, binalar için iç mekan su temini.
· Drenaj borusu: Yağmur suyu ve kanalizasyon drenajı inşa etmek.
· Elektrikli kanal: Kabloları ve kabloları korur.
· Sulama boruları: Tarım ve Bahçe Sulama.
Çekirdek bileşenler ve iş akışı
Standart bir UPVC boru ekstrüzyon hattı esas olarak aşağıdaki sistemleri içerir:
Temel İş Akışı: Hammadde Hazırlığı → Yüksek Hızlı Sıcak Karıştırma → Soğuk Karıştırma → Tek Vidalı Ekstrüder Plastikleştirme Ekstrüzyonu → Halka Küfü Oluşturma → Vakum Boyutlandırma → Sprey Soğutma → Çekiş → Baskı Tanımlama → Sabit uzunluk kesme → Boru Yığınlama
Anahtar Ekipman Detayları
(1) Karıştırma sistemi
· Yüksek hızlı sıcak mikser: PVC reçinesi, stabilizatör (kalsiyum çinko veya kurşun tuzu), dolgu (caco ≮), değiştirici (ACR), titanyum dioksit (dışsal yaşlanma direnci için kullanılan Tio ₂) ve diğer hammaddeler, hassas formüle göre karıştırılır ve yüksek eklenir ve frave ile tamamen karışır ve tamamen karışır.
· Soğuk mikser: Yüksek - sıcaklık malzemeleri alır ve karıştırma ve ceket su soğutma yoluyla bunları hızla 40 dereceye kadar soğutur, ekstrüdlerin kolay beslenmesi için topaklaşmayı ve gevşek, düzgün kuru karışımlar elde etmek için uçucu gazlar serbest bırakır.
(2) Ekstrüzyon sistemi - Üretim hattının çekirdeği
· Tek vida ekstrüder:
· Boru üretimi için mutlak ana seçimdir. İkiz - vida ile karşılaştırıldığında, basit bir yapıya, düşük maliyete, kolay çalışma ve bakımına sahiptir ve Malzemeler üzerindeki kesme ve dağılım etkisi nedeniyle UPVC boruların işlenmesi için daha uygundur.
· Vida Tasarımı: Genellikle plastikleştirilmemiş malzeme parçacıklarının üretimini etkili bir şekilde önleyebilen, plastikleşme kalitesini ve verimini iyileştirebilen bir bariyer tipi vida veya bir ayırma tipi vida.
· Spesifikasyon ve Model: Vida çapı (φ 65, φ 90, φ 120) ve uzunluk/çap oranı (L/D, genellikle 25: 1 ila 33: 1) ile tanımlanır. En boy oranı ne kadar büyük olursa, plastikleştirme etkisi o kadar iyi olur.
(3) Boru kalitesi için - tuşunu oluşturma ve şekillendirme
· Ekstrüzyon kalıbı (kalıp başı):
· Çekirdek, genellikle bir örümcek tipi kalıp kullanan dairesel bir kalıptır. Kalıp tasarımı, erimiş malzemenin tek tip duvar kalınlığını ve borunun konsantrasyonunu sağlamak için tutarlı basınç ve hızla eşit olarak akmasını sağlamalıdır.
· Kalıbın içinde mandreller ve kalıplar vardır ve ikisi arasındaki boşluk borunun duvar kalınlığını belirler.
· Vakum Boyutlandırma Tankı:
· Bu, boru üretimi için benzersiz ve önemli bir ekipmandır. Kalıptan çıkan yüksek - sıcaklık tüpü boş, soğutma suyu ile dolu vakum boyutlandırma kutusuna hemen girer.
· Çalışma prensibi: Yumuşatılmış boru boşluğu, vakum negatif basınç yoluyla boyutlandırma manşonuna adsorbe edilir ve boyutlandırma manşonunun iç çapı borunun dış çapıdır. Borunun dış çapını şekillendirmek için eşzamanlı olarak su soğutması püskürtün.
· Boyutlandırma yöntemi: Vakum boyutlandırmasına (harici boyutlandırma) ek olarak, dahili basınç boyutlandırması da vardır (borunun içindeki basınçlı havayı doldurmak ve bir soğutma boyutlandırma manşonu eklemek), ancak UPVC borularının büyük çoğunluğu vakum boyutlandırma kullanır.
(4) Soğutma sistemi
· Püskürtme soğutma tankı:
· Boyutlandırmadan sonra, boru uzun bir soğutma su tankına (20-40 metreye kadar) girer ve dışarıdan içeriden iyice soğutmak için çevredeki sprey başlarından su ile eşit olarak püskürtülür.
· Sprey soğutmanın avantajları: Daldırma soğutmasından daha eşittir, boruların iç stresini etkili bir şekilde azaltabilir ve deformasyonu ve bükülmeyi önleyebilir.
(5) Çekiş sistemi
· Caterpillar Taşınma:
· Hava basıncı veya hidrolik basınçla kenetlenmiş, sürüş tekerleklerinin etrafına sarılmış çoklu (genellikle 2-4 veya daha fazla) kauçuk palet bloklarından oluşur.
· Hızı ekstrüzyon hızı ile tam olarak senkronize edilmesi gereken kararlı, ayarlanabilir ve güçlü çekiş kuvveti sağlayın, aksi takdirde borunun eşit olmayan duvar kalınlığına veya kırılmasına neden olabilir.
(6) Baskı ve kesme sistemi
· Mürekkep püskürtmeli yazıcı: Borunun yüzeyinde sprey markası, spesifikasyon, standart, üretim tarihi ve diğer işaretler.
· Yörünge kesici:
· Boru kesimi için en iyi seçimdir. Kesirken, dairesel testere bıçağı dönerken borunun etrafında döner, çok pürüzsüz bir kesimle cips, çapak veya deformasyon olmadan temiz bir kesim elde eder.
· Büyük - çap boruları için (çapı 110 mm'den fazla olanlar gibi), gezegensel kesme makineleri standarttır.
UPVC boru üretim hattı için özel gereksinimler
1. Duvar kalınlığı ve konsantriklik kontrolü: Bunlar, kalıp tasarımının rasyonalitesine, ekstrüzyon stabilitesine ve çekişin senkronize edilmesine bağlı olan boruların kalitesini ölçmek için temel göstergelerdir.
2. Üretim ve enerji tüketimi: Tek vidalı ekstrüderlerin (bariyer vidaları gibi) optimize edilmiş tasarımı, üretimi artırmayı ve birim enerji tüketimini azaltmayı amaçlamaktadır.
3. Formül Teknolojisi: Su temini boruları ve drenaj boruları için formül gereksinimleri farklıdır (hijyen standartları ve basınç direnci seviyeleri gibi), kesin bir formül sistemi gerektirir.
Bir üretim hattı seçmek için hususlar
1. Ürün özellikleri: Üretilecek boruların dış çaplı aralığını ve duvar kalınlığını açıkça tanımlayın (ekstrüder boyutunu, kalıbın konfigürasyonunu ve yardımcı ekipmanları belirleyen φ 20mm {{2} φ 160mm gibi).
2. Üretim talebi: Piyasa planına göre uygun vida çapını seçin (φ 65 makine için yaklaşık 80-150kg/s ve φ 90 makine için yaklaşık 180-280kg/s).
3. Otomasyon seviyesi: Tam otomatik besleme ve tartım sistemine ihtiyacınız var mı? Kesildikten sonra otomatik bir istifleyici vinçine ihtiyacımız var mı?
4 Kalıp ve Boyutlandırma Kılıfı: Kalıp kalitesi, boru malzemesinin içsel kalitesini ve verimini doğrudan belirler. Boyutlandırma manşonunun farklı boru çaplarına göre değiştirilmesi gerekir.
5. Tedarikçi Hizmeti: - satış hizmetinden sonra tam hat teknolojisi, proses formülü desteği ve kapsamlı güvenilir tedarikçiler seçin.
Özet: UPVC boru ekstrüzyon hattı, ekstrüzyon teknolojisindeki en klasik ve başarılı örneklerden biridir.
Başarılı operasyonunun anahtarı şudur:
· Tek tip plastikleştirici tek vidalı ekstrüder
· Hassas tasarlanmış boru kalıpları
· Kararlı ve verimli vakum boyutlandırma sistemi
· Senkronize ve hassas yol çekiş
· Olgun ve güvenilir formüller ve işlemler
Üretim hattı konfigürasyonu esnektir, küçük ila büyük tam otomatik hatlar arasında değişen olgun çözeltiler vardır. Yatırım eşiği, pencere profili hatlarına kıyasla nispeten düşüktür, bu da plastik ekstrüzyon endüstrisine girmek için ortak bir seçimdir.
|
Ekstrüder modeli |
SJSZ-50/105 |
SJSZ-65/132 |
SJSZ-65/132 |
SJSZ-80/156 |
SJSZ-92/188 |
|
Sürüş Motoru (KW) |
15 |
37 |
37 |
55 |
90 |
|
Boru çapı aralığı (mm) |
16-40 |
20-110 |
50-200 |
200-400 |
400-630 |
Popüler Etiketler: UPVC Boru Ekstrüzyon Hattı, Çin UPVC Boru Ekstrüzyon Hattı Üreticileri, Tedarikçiler, Fabrika
Bir çift
PVC Boru Bükme ve Muf MakinasıSonraki
OPVC Boru Ekstrüzyon HattıBunları da sevebilirsiniz




Soruşturma göndermek