


PPR boru ekstrüzyon hattı
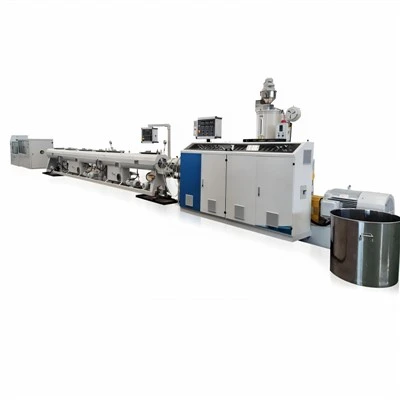
PPR boru ekstrüzyon hattı, çok yüksek teknik içerik ve hassas gereksinimlere sahip, esas olarak soğuk ve sıcak su sistemleri oluşturmak için kullanılan polipropilen rastgele kopolimer (PP - R) boruları üretmek için kullanılan eksiksiz bir ekipman setidir.
PPR boruları, mükemmel ısı direnci, çevresel dostlukları ve sıcak eriyik bağlantılarının güvenilirliği nedeniyle ev ısıtma ve soğutma su boruları için mutlak ana seçim haline gelmiştir.
Üretim hattına ve son ürüne genel bakış
PPR boru ekstrüzyon hattı, PPR hammaddelerini hassas ekstrüderler aracılığıyla eriten ve plastikleştiren, bunları özel kalıplar aracılığıyla şekillendiren, vakum boyutlandırma ile soğutan, çekişle basan ve son olarak sabit bir uzunluğa kesen otomatik bir üretim hattıdır. Kesin sıcaklık kontrolü ve stabilitesi için son derece yüksek gereksinimlere sahiptir.
PPR boru özellikleri:
· Yüksek sıcaklık ve yüksek basınç direnci: Uzun - terim çalışma sıcaklığı 70 dereceye ulaşabilir ve kısa - terimi 95 dereceye ulaşabilir, bu da onu sıcak su boruları için ideal bir malzeme haline getirebilir.
· Toksik olmayan hijyen: İçme suyu dağıtım standartlarını karşılar ve sıcak ve soğuk su sistemlerinde kullanılabilir.
· Sıcak eriyik bağlantısı: Sıcak eriyik soket bağlantısı kullanarak, arayüz asla sızdırmaz, güvenli ve güvenilir bir şekilde entegre edilmiştir.
· Termal yalıtım ve enerji tasarrufu: Düşük termal iletkenlik ve iyi yalıtım performansı.
· Hafif, korozyon - dirençli ve ölçeklendirme.
Ana Uygulama Alanları:
· Binalar için kapalı sıcak ve soğuk su dağıtım sistemi (çekirdek uygulama)
· Isıtma Sistemi (yerden ısıtma bobinleri için distribütör bağlama boruları gibi)
· Saflaştırılmış su dağıtım sistemi
· Endüstriyel sıvı taşıma boru hattı
Çekirdek bileşenler ve iş akışı
Yüksek - kaliteli PPR boru ekstrüzyon hattının kesin ve kararlı bir iş akışına sahiptir:
Vakum Besleme → Tek Vidalı Ekstrüder Plastikleştirme → Braket Kalıp Ekstrüzyonu → Vakum Boyutlandırma → Daldırma Soğutma → Track Traction → Kod Baskı → Gezegen Kesme → Boru istifleme
Anahtar ekipmanın ayrıntılı açıklaması
(1) Besleme ve kurutma sistemi
· Vakum Besleme Makinesi: PPR Hammaddelerin Otomatik Taşınması.
· Nemlendirici kurutucu: Bu, PPR üretimi için önemli bir anahtar ekipmandır! PPR hammaddeleri güçlü su emilimine sahiptir ve yüksek - sıcaklık işlemesi sırasında eser miktarda su hidrolize olur, bu da borunun içinde kabarcıkların oluşmasına neden olur, mekanik özelliklerini ve görünümünü ciddi şekilde etkilemektedir. Hammaddelerin çiğ noktası, tamamen kurutulduklarından emin olmak için bir kurutucu aracılığıyla -40 derecenin altına indirilmelidir.
(2) Ekstrüzyon sistemi - Hassas plastikleştirmenin çekirdeği
· Verimli tek vidalı ekstrüder:
· Mutlak ana seçim. PPR eriyiğinin yüksek viskozitesi ve işleme sıcaklığı nedeniyle, tasarımı için özel gereksinimler vardır.
· Vida Tasarımı: Verimli karıştırma kafaları ile bariyer tipi vidalar (BM vidaları) veya ayırma tipi vidalar kullanılmalıdır. Bu tasarım, PPR materyalinin güçlü kesme ve düzgün plastikleştirilmesini sağlar, çözülmemiş kristal noktaların oluşumundan kaçınır ve borunun içsel kalitesini sağlar.
· Sıcaklık kontrolü doğruluğu: Ekstruder namlunun ısıtma ve soğutma sistemi (genellikle su - soğutulmuş) çok hassas olmalı ve her bölümün sıcaklık kontrol doğruluğu ± 1 derece içinde olmalıdır, çünkü sıcaklık dalgalanmaları eriyik ve boyutsal stabiliteyi doğrudan etkileyecektir.
· Malzemenin tamamen eritilmesini sağlamak için uzunluk/çap oranı (l/d): nispeten büyük, genellikle 33: 1 veya daha uzun.
(3) Sistemi oluşturma ve şekillendirme
· Örümcek tipi kalıp başı:
· Erimiş PPR malzemesi, bir ayırıcı braket yoluyla birden fazla ipliğe ayrılır ve daha sonra birleşme alanında yeniden kaynaşır.
· Tasarım Mücadelesi: Hassas kanal tasarımı ve yeterli şekillendirme uzunluğu yoluyla ayırıcı çubukların neden olduğu kaynak çizgilerini tamamen ortadan kaldırmak gerekir. Birleştirme çizgisi, basınç dayanımlarını, özellikle de uzun - terim hidrostatik mukavemetlerini önemli ölçüde azaltacak olan PPR borularının zayıf bağlantısıdır.
· Vakum Boyutlandırma Tankı:
· Çalışma prensibi: Kalıptan çıkan boru derhal vakum boyutlandırma kutusuna girer ve borunun dış çapını belirlemek ve ön soğutmayı gerçekleştirmek için boyutlandırma manşonuna adsorbe edilmiş vakumdur.
· Su Banyo Daldırma Soğutma: PPR boru üretim hatları genellikle sprey soğutma yerine daldırma soğutma su tankları kullanır. Yüksek kristallik ve PPR'nin büyük soğutma büzülmesi nedeniyle, iç stresi azaltmak, boru deformasyonunu ve bükülmeyi önlemek için daha hafif ve daha düzgün bir soğutma yöntemi gereklidir.
(4) Yardımcı Sistem - Yüksek standart düzenleme
· Caterpillar Sınır: Son derece kararlı bir hız gerektirir, ekstrüzyon hızı ile mükemmel bir şekilde senkronize edilir ve tüm dalgalanmalar borunun eşit olmayan duvar kalınlığına neden olabilir.
· Inkjet Yazıcı: Markayı, ürün kalitesi izlenebilirliği için önemli bir temel olan borunun yüzeyinde markayı, spesifikasyonları (S5, S4, S3.2 serisi, basınç derecelendirmesini temsil eden), standartlar, üretim tarihi vb. Yazdırır.
· Yörünge kesici:
· PPR boru kesimi için tek seçenek. Dönen kesme yöntemi, insizyonun kesinlikle düz, pürüzsüz ve çapaksız olmasını sağlar. Bu, daha sonraki sıcak eriyik bağlantıları için çok önemlidir, çünkü düzensiz kesimler kusurlu sıcak eriyik arayüzlerine yol açabilir ve su sızıntısı riski bırakabilir.
· Otomatik istifleme rafı: Kesme boruları alır.
PPR boru üretim hattı için özel gereksinimler
1. Hammaddeler kesinlikle kurutulmalıdır: Bu, nitelikli PPR boruları üretmek için ilk ön koşuldur ve nem içeriği son derece düşük bir seviyede kontrol edilmelidir (genellikle<0.02%).
2. Son derece yüksek sıcaklık kontrol doğruluğu: kurutucudan ekstrüdere, her bölüm ve kalıp, malzeme bozulmasını veya eşit olmayan plastikleşmeyi önlemek için yüksek - hassas sıcaklık kontrol sistemi gerektirir.
3. Birleştirme çizgilerini ortadan kaldırın: Kalıpların tasarımı ve işleme seviyesi, üretim hattı teknolojisinin temel tezahürüdür ve boruların uzun - terim statik hidrolik mukavemet ömrünü doğrudan belirler.
4. Yavaş ve düzgün soğutma: Bir daldırma soğutma su tankının benimsenmesi ve PPR'nin kristalizasyon işlemini kontrol etmek ve optimal malzeme özelliklerine ulaşmak için yeterli soğutma uzunluğunun sağlanması.
Bir üretim hattı seçmek için hususlar
1. Ürün Konumlandırma ve Standartlar: Hedef pazar hangi standarttır (GB/T 18742, ISO 15874, DIN 8077/78)? Hangi basınç seviyeleri (S5, S4, S3.2) ve boruların boyutları (genellikle 20mm ila 110mm arasında) üretilir?
2. Kapasite Talebi: Uygun spesifikasyonların bir ekstrüder seçin (φ 45, φ 65, φ 90mm gibi). PPR eriyik düşük bir yoğunluğa sahiptir ve aynı vida çapının verimi PE/UPVC'den daha düşüktür.
3. Çekirdek bileşenlerin kalitesi: kurutucunun nem alıcı etkisine odaklanın, ekstrüdürün sıcaklık kontrolü ve vida tasarımı ve kalıbın teknik kaynağı (hatları birleştirme yeteneğini ortadan kaldırma).
4. Otomasyon seviyesi: Tam otomatik ölçüm ve toplu eşleme, çevrimiçi duvar kalınlığı algılama vb.
5. Tedarikçilerin Profesyonelliği: PPR üretim süreçleri karmaşıktır ve derin teknik birikimi, olgun süreç parametreleri (sıcaklık, hız, vakum derecesi vb.) Ve kapsamlı eğitim olan tedarikçiler seçilmelidir. Anahtar teslim bir proje sağlamak en iyisi olurdu.
PPR Su Boru Yapma Makinesinin Tanımı
PPR su boru yapma makinesi, evde soğuk ve sıcak su temini için PPR boruları üretmek için kullanılır. Vakum besleme makinesi, hazne kurutma makinesi, tek vidalı ekstrüder, kalıp, Mark Line Co - ekstrüder, vakum kalibrasyonu ve soğutma tankı, genişletilmiş püskürtme soğutma tankı, makine, yazıcı, kesici ve yığın parantezinden oluşur.
Ve üç katman için PPR fiber takviyeli boru için, orta fiber tabaka için başka bir ekstrüder de olacaktır.
PP - r boru, bir ekstrüder veya iki kat tarafından ekstrüde edilen Mark hattı veya iki veya üç yüksek verimli ekstrüder tarafından ekstrüde edilmiş orta katman cam elyafı olan üç katman olabilir; veya dört katman PPR cam elyaf takviyeli boru vb.
PPR su borusunun ürünlerinin özellikleri
1. Doğrusal Genişleme CO - Verimli, normal PPR ürünlerine kıyasla sadece% 20-30'dur, plastik boru germe problemini tamamen çözer.
2. Boru sarkmasını önlemek için borunun sertliği, aynı zamanda sabit destek noktalarının yoğunluğunu ve sayısını azaltır, böylece projenin toplam maliyetini azaltır.
3. Daha yüksek basınç seviyeleri, normal tasarım titreme kuvveti altında daha uzun ömür.
4. Yüksek sıcaklık performansı daha iyidir, enerji tasarrufu, fr / pp - r sıcak su sistemlerine, hem orta sıcaklığın kullanımını iyileştirmek için 95-100 dereceye kadar normal sıcaklık uygulayın, hem de yalıtım malzemesinin kalınlığını azaltın. Kapsamlı maliyet daha azdır.
5. Büyük su akışı: Aynı basınç koşullarında, fr / pp kalınlığı - r boru duvarının, borunun iç çapını arttırır, böylece su akış hızını (%20) arttırır
6. Boru hattının oksijen geçirgenliği problemini çözün, sağlık içindeki su tablası ile doğrudan temas - toksik değildir, sızdırmazdır ve sfagnum yosun oluşturmaz.
Ana Teknik Parametreler --- PPR Su Boru Yapım Makinesi
|
Model |
Boru çapı kapsamı (mm) |
Ekstrüder modeli |
Üretim kapasitesi (kg/s) |
Kurulu güç (KW) |
Satır uzunluğu (m) |
|
PP - R-63 |
20-63 |
SJ65, SJ25 |
120 |
94 |
32 |
|
PP - R-110 |
20-110 |
SJ75, SJ25 |
160 |
175 |
38 |
|
PP - R-160 |
50-160 |
SJ90, SJ25 |
230 |
215 |
40 |
|
PE - RT-32 |
16-32 |
SJ65 |
100 |
75 |
28 |
Popüler Etiketler: PPR Boru Ekstrüzyon Hattı, Çin PPR Boru Ekstrüzyon Hattı Üreticileri, Tedarikçiler, Fabrika
Bunları da sevebilirsiniz




Soruşturma göndermek